




Качество, надежность и визуальная эстетика сварочного шва напрямую зависят от расходных материалов. Правильно подобранный стержень гарантирует легкое возбуждение дуги, стабильное горение без лишнего разбрызгивания и формирование прочного соединения. Чтобы получить надежный результат, важно учитывать толщину металла, его химический состав и тип покрытия расходника.
Вся необходимая продукция для сварки подбирается с учетом характеристик свариваемых заготовок и условий работы.
Типы покрытия сварочных электродов: в чем разница?
Обмазка металлических стержней выполняет главную роль: защищает расплавленный металл от воздействия кислорода и азота воздуха, формируя шлаковую корку и газовую среду.
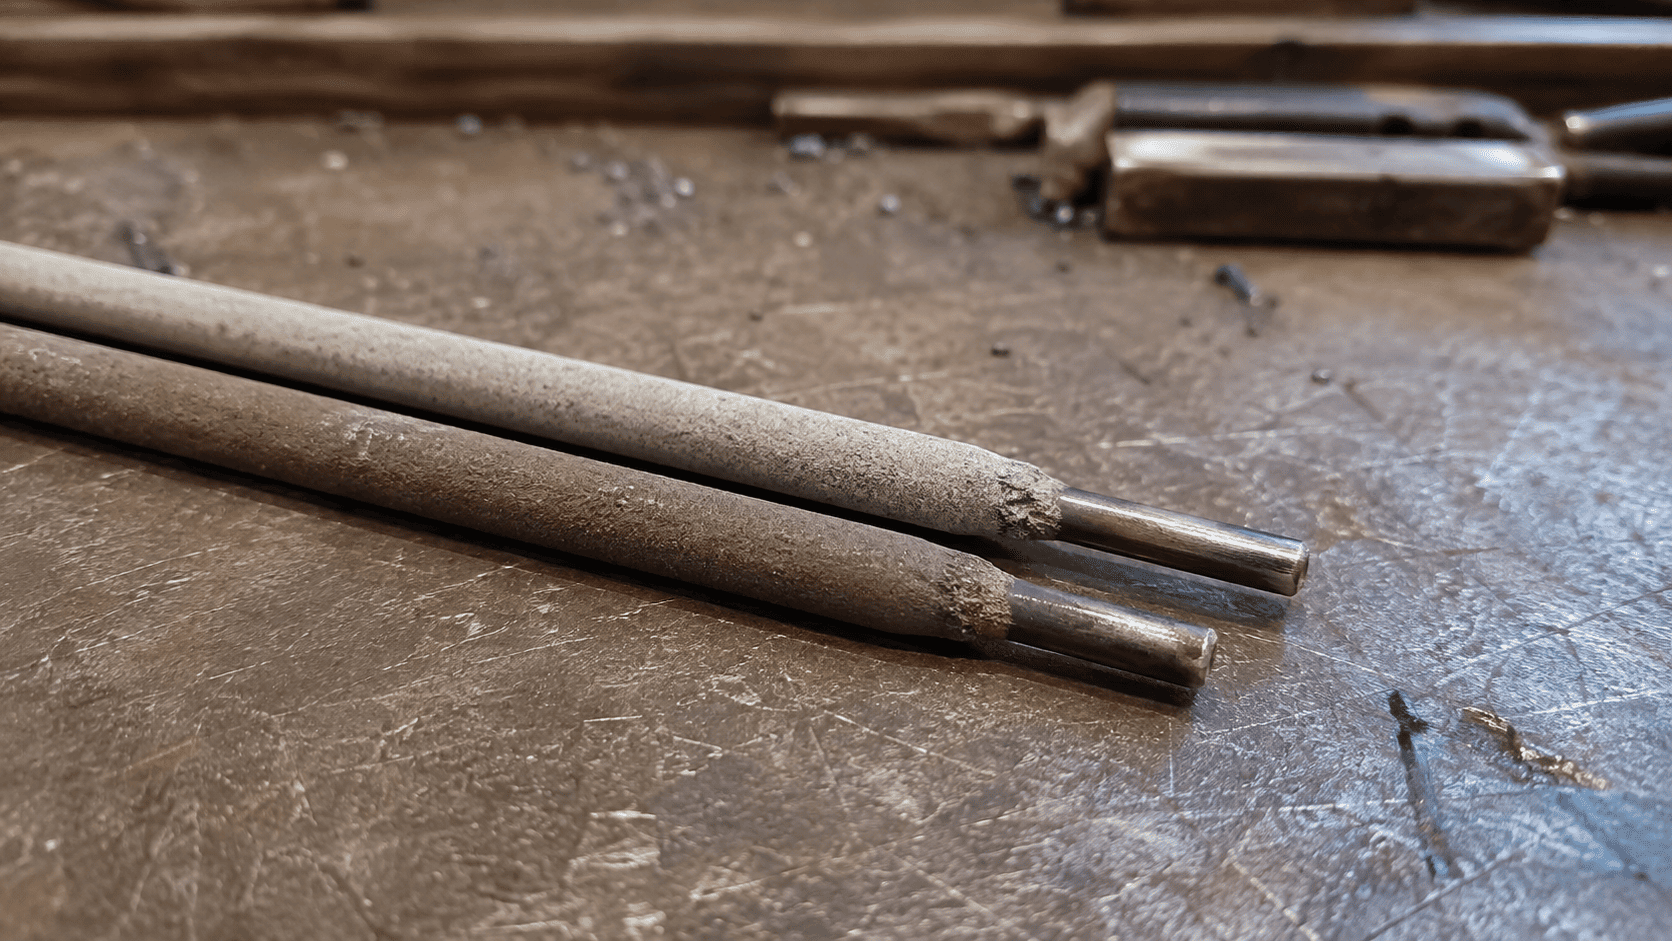
Основное покрытие (УОНИ)
Обладают высоким содержанием фтористо-кальциевых соединений. Обеспечивают пластичный шов с высокой ударной вязкостью, устойчивый к образованию горячих трещин.
-
Назначение: ответственные конструкции, трубопроводы высокого давления, тяжелый металлопрокат.
-
Особенности: критичны к влаге, требуют прокалки и работы на постоянном токе (DC) обратной полярности.
Для ответственного монтажа и несущих металлоконструкций применяют электроды УОНИ, формирующие металл шва повышенной прочности.
Рутиловое и рутил-целлюлозное покрытие
Это один из самых популярных и востребованных типов электродов, который идеально подходит для монтажных работ, бытового ремонта, а также для начинающих сварщиков. Благодаря неприхотливости к оборудованию и качеству металла, они прощают большинство ошибок в технике сварки.
Покрытия этого типа состоят преимущественно из двуокиси титана (рутилового концентрата), а в рутил-целлюлозных вариантах дополнительно содержат органические компоненты. Это идеальный выбор для бытового применения и работы с инвертором.
-
Преимущества: легкое первичное и повторное зажигание, минимальное разбрызгивание металла, а также устойчивое горение дуги даже при работе от слабой сети или инвертора с низким напряжением холостого хода.
-
Особенности: допускают сварку по немного влажной, слабоочищенной или окисленной поверхности. Рутил-целлюлозные марки, кроме того, отлично справляются со сваркой в любых пространственных положениях (в том числе «на спуск» — сверху вниз) и при сборке прихватками.
Для решения повседневных задач, ремонта, прихватки и монтажа конструкций активно используются универсальные электроды МР-3.
Классификация электродов и таблица выбора диаметра
При подборе сечения расходного материала ориентируются на толщину свариваемой детали. Превышение диаметра приведет к прожогу металла, а недобор — к непровару.
| Толщина металла (мм) | Диаметр электрода (мм) | Рекомендуемый сварочный ток (А) | Основное применение |
|---|---|---|---|
| 1.5 – 2.0 | 1.6 – 2.0 | 30 – 60 | Тонколистовой металл, профильные трубы |
| 3.0 – 5.0 | 3.0 – 3.2 | 80 – 130 | Каркасы, уголки, швеллеры, прихватка |
| 6.0 – 9.0 | 4.0 | 140 – 180 | Несущие балки, толстые пластины |
| 10.0 и более | 5.0 | 190 – 250 | Многопроходная сварка массивных узлов |
Выбор марок по типу соединяемого металла
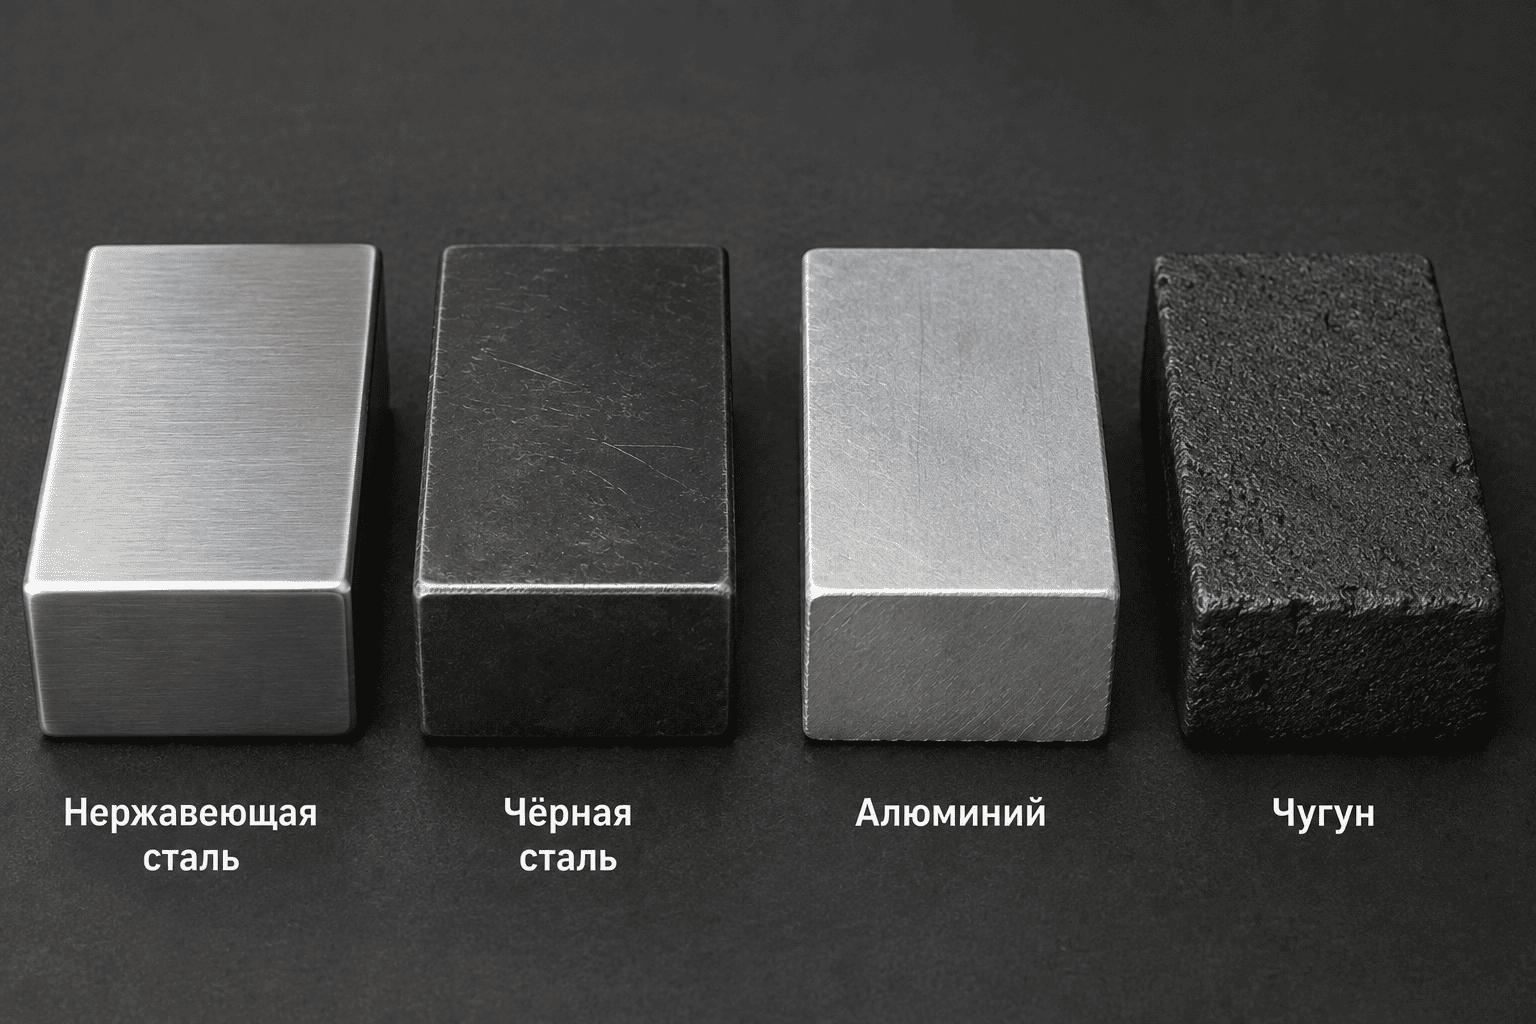
Каждый сплав требует своего химического состава наплавляемого металла. Использование универсальных марок для спецсталей ведет к трещинам и разрушению шва.
-
Углеродистые и низколегированные стали: Стандартный выбор для стройки и ремонта. Высокой популярностью пользуются проверенные электроды Оливер (Oliver), а также продукция бренда — электроды Континент, отличающиеся легким ведением дуги.
-
Нержавеющая и жаропрочная сталь: Для легированных сплавов применяют электроды для нержавейки, сохраняющие коррозионную стойкость металла в зоне нагрева.
-
Серый и ковкий чугун: Материал склонен к отбеливанию и образованию трещин. Наплавку выполняют специализированными электродами по чугуну на основе медно-никелевых или железо-никелевых сплавов.
Как расшифровать маркировку сварочных электродов
Условное обозначение на упаковке и в паспорте электродов по ГОСТ 9466-75 содержит исчерпывающие данные о назначении и рабочих свойствах изделия:
-
Тип электрода: например, Э46 или Э50A — показывает предел прочности наплавленного металла на разрыв (число обозначает минимальное временное сопротивление в кгс/мм^2).
-
Марка: индивидуальное название производителя или разработчика (например, МР-3, УОНИ-13/55).
-
Диаметр: диаметр металлический жилы (стержня) в миллиметрах (3.0, 4.0, 5.0 мм и др.).
-
Назначение:
-
У — для углеродистых и низколегированных сталей;
-
Л — для легированных сталей;
-
В — для высоколегированных сталей;
-
Т — для теплоустойчивых сталей;
-
Н — для наплавки поверхностных слоев.
-
Тип покрытия (обмазки):
-
Р — рутиловое;
-
Б — основное;
-
Ц — целлюлозное;
-
А — кислое;
-
П — прочие типы или смешанное (например, РБ — рутилово-основное).
-
Допустимые пространственные положения:
-
1 — для всех пространственных положений;
-
2 — для всех положений, кроме вертикального сверху вниз;
-
3 — для нижнего, горизонтального на вертикальной стенке и вертикального снизу вверх;
-
4 — только для нижнего положения и сварки «в лодочку».
Подготовка к работе и прокалка
Чтобы избавиться от лишней влаги в обмазке и предотвратить появление пор в шве, перед ответственной сваркой расходники рекомендуется прокаливать в специальной печи.
Для обобщенного понимания режимов:
-
Рутиловые марки: обычно требуют нагрева до 120–150 °C в течение 1 часа.
-
Марки с основным покрытием (УОНИ): прокаливают при более высоких температурах — порядка 300–350 °C.
Важно: Обратите внимание, что конкретные параметры (температура и время) могут существенно отличаться в зависимости от марки и производителя. Всегда ориентируйтесь на точные рекомендации и режим прокалки, указанные на упаковке конкретных электродов.
Чтобы полностью обустроить рабочее место сварщика под любые задачи — от небольшого гаража до крупного цеха, подбирайте качественное оборудование для сварки и сопутствующие защитные материалы у проверенных поставщиков. Весь ассортимент расходных материалов представлен в разделе сварочные электроды.


