


|
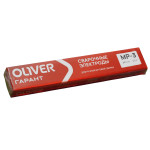
Диаметр, мм
|
2,5
|
|
Длина, см
|
35
|
|
Количество пачек в упаковке, шт
|
4
|
|
Тип покрытия
|
Основное
|
|
Марка по ГОСТ
|
Э-08Х20Н9Г2Б
|
|
Диаметр, мм
|
3,0
|
|
Длина, см
|
35
|
|
Количество пачек в упаковке, шт
|
4
|
|
Тип покрытия
|
Основное
|
|
Марка по ГОСТ
|
Э-08Х20Н9Г2Б
|

|
Диаметр, мм
|
2.5
|
|
Длина, см
|
35
|
|
Тип покрытия
|
Рутиловое
|
|
Марка по ГОСТ
|
Э-04Х20Н9
|
|
Марка по AWS
|
E308L-16
|
|
Диаметр, мм
|
3,15
|
|
Длина, см
|
35
|
|
Тип покрытия
|
Рутиловое
|
|
Марка по ГОСТ
|
Э-04Х20Н9
|
|
Марка по AWS
|
E308L-16
|
Электроды для сварки нержавеющих и жаропрочных сталей
Сварка нержавеющей и жаропрочной стали требует профессионального подхода и специальных расходных материалов. Неправильный выбор приводит к быстрой коррозии шва, его растрескиванию и потере прочности всей конструкции. Использование специализированных электродов гарантирует получение соединения, которое сохраняет все уникальные свойства нержавеющих сталей. В нашем каталоге представлены проверенные марки, которые успешно применяются как в промышленности, так и в частных мастерских для выполнения ответственных работ.
Зачем нужны специальные электроды для нержавеющей стали
Обычные электроды для черных металлов абсолютно не подходят для работы с нержавейкой. Их химический состав кардинально отличается и не может обеспечить необходимых свойств сварного соединения.
Основные проблемы сварки нержавеющей стали и пути их решения
| Проблема / Фактор риска | Причина и последствия | Как решают специальные электроды |
|---|---|---|
| Межкристаллитная коррозия | При нагреве выше 450 °C хром связывается с углеродом в карбиды, обедняя зерна металла хромом — главный защитный элемент уходит, шов ржавеет. | Легируются ниобием (Nb) или титаном (Ti), которые связывают углерод раньше хрома, сохраняя его защитные свойства. |
| Термические напряжения | Коэффициент линейного расширения нержавейки выше, чем у углеродистой стали, что вызывает деформации и трещины при остывании. | Специальный состав обеспечивает получение пластичного наплавленного металла, компенсирующего напряжения. |
| Потеря жаростойкости | В условиях высоких температур (печи, выхлопные системы) обычный шов теряет прочность и покрывается окалиной. | Применяются жаропрочные марки, сохраняющие стойкость к окалинообразованию и нагрузкам. |
Популярные марки электродов по нержавейке
На рынке представлено множество марок, но некоторые из них заслужили особое доверие сварщиков благодаря своей универсальности и надежности. Купить электроды для сварки нержавеющей стали в Минске оптимального типа — значит обеспечить качество и долговечность выполненной работы.
Сравнение и назначение популярных марок (ЦЛ-11, ОЗЛ-6, ОЗЛ-8)
| Марка электрода | Аналоги | Свариваемые марки сталей | Условия работы и область применения |
|---|---|---|---|
| ЦЛ-11 | ESAB OK 61.30 / OK 61.63 | Хромоникелевые стали (08Х18Н10, 12Х18Н10Т) | Ответственные конструкции. Устойчивы к межкристаллитной коррозии, пластичны, отлично поддаются мехобработке. Пищевая, химическая промышленность и энергетика. |
| ОЗЛ-6 | — | Жаропрочные хромоникелевые стали | Длительная работа при температурах до 1000 °C. Ремонт печной арматуры, патрубков, пиролизных установок. |
| ОЗЛ-8 | — | Стали с повышенным содержанием хрома, наплавка | Сварка и наплавка деталей, работающих при высоких температурах и в агрессивных газовых средах. |
Практические рекомендации по сварке нержавейки
Качественный шов зависит не только от правильного выбора электрода, но и от строгого соблюдения технологии.
Сводная таблица технологических требований
| Этап / Параметр | Технологическая норма | Зачем это нужно |
|---|---|---|
| Подготовка кромок | Полная очистка от масла, краски и окалины | Предотвращает образование пор и включений в шве. |
| Род тока и полярность | Постоянный ток обратной полярности (DC+) | Обеспечивает стабильное горение дуги и минимальный нагрев детали. |
| Сила тока | На 15–20% ниже, чем для углеродистых сталей того же диаметра | Предотвращает перегрев металла и развитие межкристаллитной коррозии. |
| Длина дуги | Максимально короткая дуга | Снижает попадание азота из воздуха в расплав и улучшает формирование шва. |
| Техника проходов | Короткие швы с паузами, принудительное охлаждение (медные подкладки) | Предотвращает перегрев конструкции. |
| Межслойная обработка | Обязательная зачистка шлаковой корки металлической щеткой | Исключает попадание шлака в последующие слои шва. |
Где приобрести качественные материалы и на что обратить внимание
Цена на электроды по нержавейке формируется с учетом их состава, технологичности и производителя. При выборе в первую очередь ориентируйтесь на конкретную задачу: марку свариваемой стали, условия эксплуатации изделия и требования к шву.
Условия хранения и подготовки
Электроды для нержавеющих сталей требуют особых условий хранения. Их необходимо держать в сухом, отапливаемом помещении, так как покрытие гигроскопично.
● Прокалка: Перед началом ответственных работ рекомендуется прокалка электродов согласно инструкции производителя (обычно при температуре 250–300 °C в течение 1 часа). Это удалит возможную влагу и обеспечит стабильное горение дуги.
Правильный выбор и использование специализированных электродов — залог создания прочного, стойкого и долговечного соединения из нержавеющей стали.
Обращайтесь в «Сваркульт» и наши специалисты помогут с выбором и ответят на все ваши вопросы!
Контакты:
● Адрес: г. Минск, пер. Северный, 13/5.
● Телефон: +375 29 136 24 24.
● Email: info@svarkult.by